Объяснение интегрированных станков с помощью-подачи, сверления-и-резки: не-обратный путь к производству панелей по индивидуальному заказу
Отраслевая статья, - как работают интегрированные станки для сквозного сверления-и-подачи, их сравнение с шести-центрами сверления и раскройными станками с ЧПУ, а также на что следует обратить внимание при их покупке.
Мета-описание (рекомендуемое): Почему ведущие-фабрики по изготовлению нестандартной мебели сверлят целые листы, прежде чем разрезать их на панели? Чем не-перевернутые-станки со сквозной-подачей по сравнению с шестисторонними-сверлами и раскроем с ЧПУ, и насколько подходит TT-H9A.
Введение: дилемма двух-машин при изготовлении панельной мебели на заказ
В течение многих лет производители панельной мебели сталкивались с бинарным выбором при автоматизации сверления и резки:
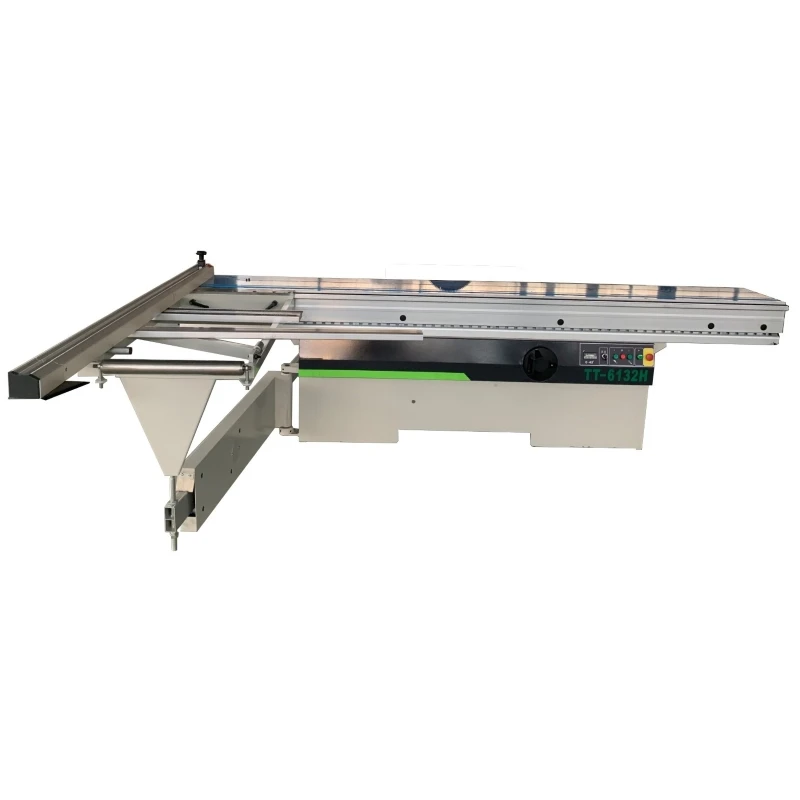
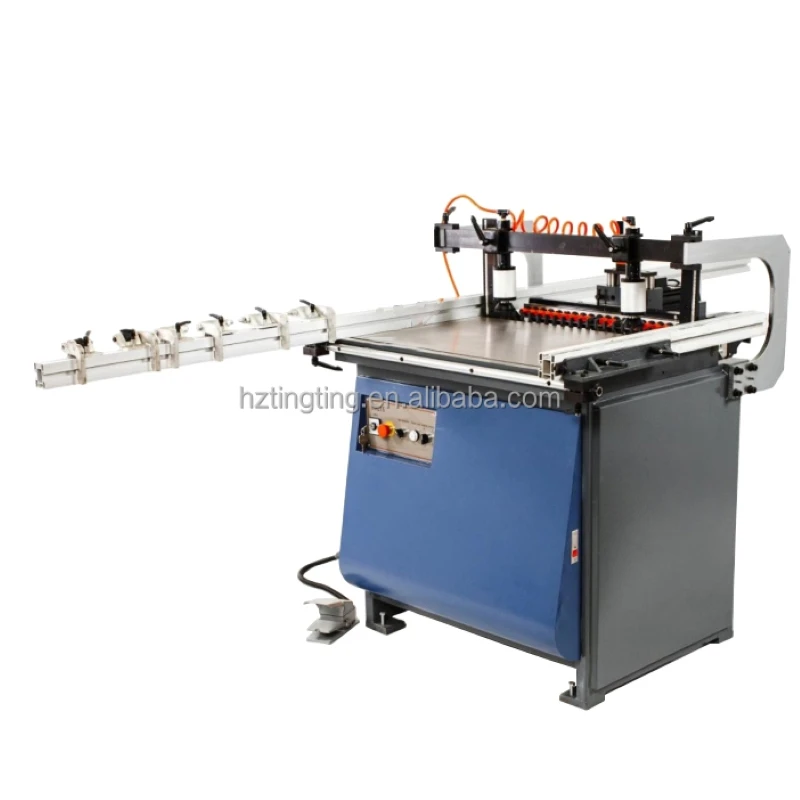
Маршрут A - шестисторонний-центр сверления (6面钻): сначала разрежьте доски на панели, затем пропустите каждую панель через центр сверления, который обрабатывает отверстия и канавки на всех шести гранях. Точность превосходна, но машина зарабатывает только на стандартизированных, повторяемых размерах панелей.
Маршрут B - раскройный станок с ЧПУ (开料机): раскладывайте и вырезайте детали непосредственно из целых листов с помощью вертикального набора сверл для основных отверстий. Чрезвычайно гибкий в размерах и формах, но панели обычно приходится переворачивать для сверления на второй стороне, а в большинстве макетов требуется второй этап позиционирования, который требует точности и времени.
Изготовленная на заказ (сделанная-по-размерам) мебель демонстрирует слабость обоих путей. Панели почти никогда не бывают стандартного-размера: размеры варьируются, панели имеют бесчисленное множество вариантов отделки поверхности, а нестандартные формы являются обычным явлением. Шести-центры сверления эффективно обрабатывают-стандартные партии, но задыхаются от большого количества-не-нестандартных заказов; Нестинговые машины гибко обрабатывают панели неправильной формы, но с трудом достигают производительности и точности отверстий, необходимых растущему предприятию.
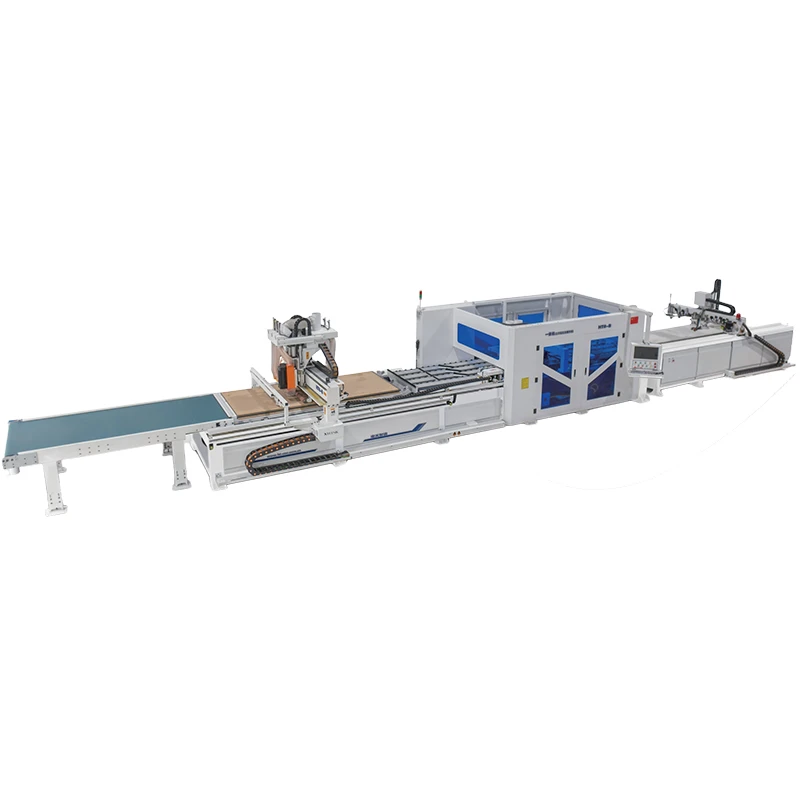
Из этого пробела возникла третья категория - интегрированные станки для сверления со сквозной подачей-и-сверлением (打孔开料一体机, также известные в отрасли как 孔料一体机 или станки для «интегрированного сверления и резки»). Он сочетает в себе две основные идеи: сначала просверлите отверстия на всем листе с обеих сторон, не переворачивая -, затем разрежьте лист на готовые, готовые-для-окантовочных панелей.
1. Что на самом деле означает фраза "сквозная-подача, сверление-перед-резкой"
В названии объединены три принципа процесса, определяющие этот класс машин:
1) Сначала сверлить, потом резать. Отверстия обрабатываются, пока заготовка представляет собой цельный, устойчивый лист -, прежде чем он будет разделен на отдельные панели. Это порядок, противоположный шестистороннему-сверлению, и он существует по конкретной физической причине: когда большая доска разрезается на более мелкие панели, внутренние напряжения снимаются, и панели могут слегка деформироваться. Таким образом, сверление после резки может привести к смещению положения отверстий относительно конструкции. При сверлении всего листа сначала фиксируется расположение отверстий в системе координат листа, в то время как геометрия панели все еще не-деформируется.
2) Не переворачивать (免翻板). Обычные раскройные машины сверлят верхнюю поверхность, затем оператор - или отдельное поворотное устройство - переворачивает лист, чтобы просверлить нижнюю сторону. Станок со-сверлением со сквозной подачей-и-отрезным станком оснащен собственными сверлильными блоками для обеих сторон, поэтому обработка верхней-грани и нижней-грани происходит на одной и той же установке. Это исключает наиболее трудоемкий-и рискованный-ошибочный этап сверления панели.
3) Одно позиционирование, один проход. Поскольку обе поверхности обрабатываются за один зажим и деталь не перемещается для второй операции, согласованность размеров между двумя сторонами заложена в процесс, а не зависит от точности повторного зажима.
2. Как протекает процесс на производстве
Типичный рабочий процесс для этого класса машин выглядит следующим образом:
Полный лист. Необработанные плиты стандартного-размера загружаются (вручную или с помощью автоматического-загрузчика).
Двустороннее-сверление. Независимые сверлильные агрегаты обрабатывают соединительные отверстия, отверстия под штифты, канавки и прорези, необходимые для заказа -, на верхней и нижней гранях, причем обе грани обрабатываются синхронно под управлением двух независимых систем управления.
Резка. Затем лист раскладывается и разрезается на отдельные панели, в том числе неправильной и специальной формы, с помощью фрезерно-шпиндельного узла машины.
Вывод. Панели оставляют маркированными и сортируются, готовыми к следующей станции - обычно это облицовка кромок, сверление боковых-отверстий (с помощью синхронизированного станка для бокового-сверления, где необходимы горизонтальные отверстия для оборудования) и сборка.
С точки зрения оператора, лист входит один раз и выходит в виде набора полностью просверленных панелей с точными размерами - без переворачивания, повторного зажима и ручной разметки отверстий.
3. Почему это важно для производства мебели на заказ
Конструкция машин этого класса ориентирована на конкретные экономические показатели не-стандартного,-производства с большим количеством ассортимента:
Точность отверстий на нестабильных досках. В не-стандартных индивидуальных заказах часто используются доски, которые легче деформируются после резки. Сначала сверление сохраняет расположение отверстий в соответствии с дизайном, даже если вырезанные панели уже не идеально плоские.
Сокращение труда